弹簧早期失效的常见原因与排查思路
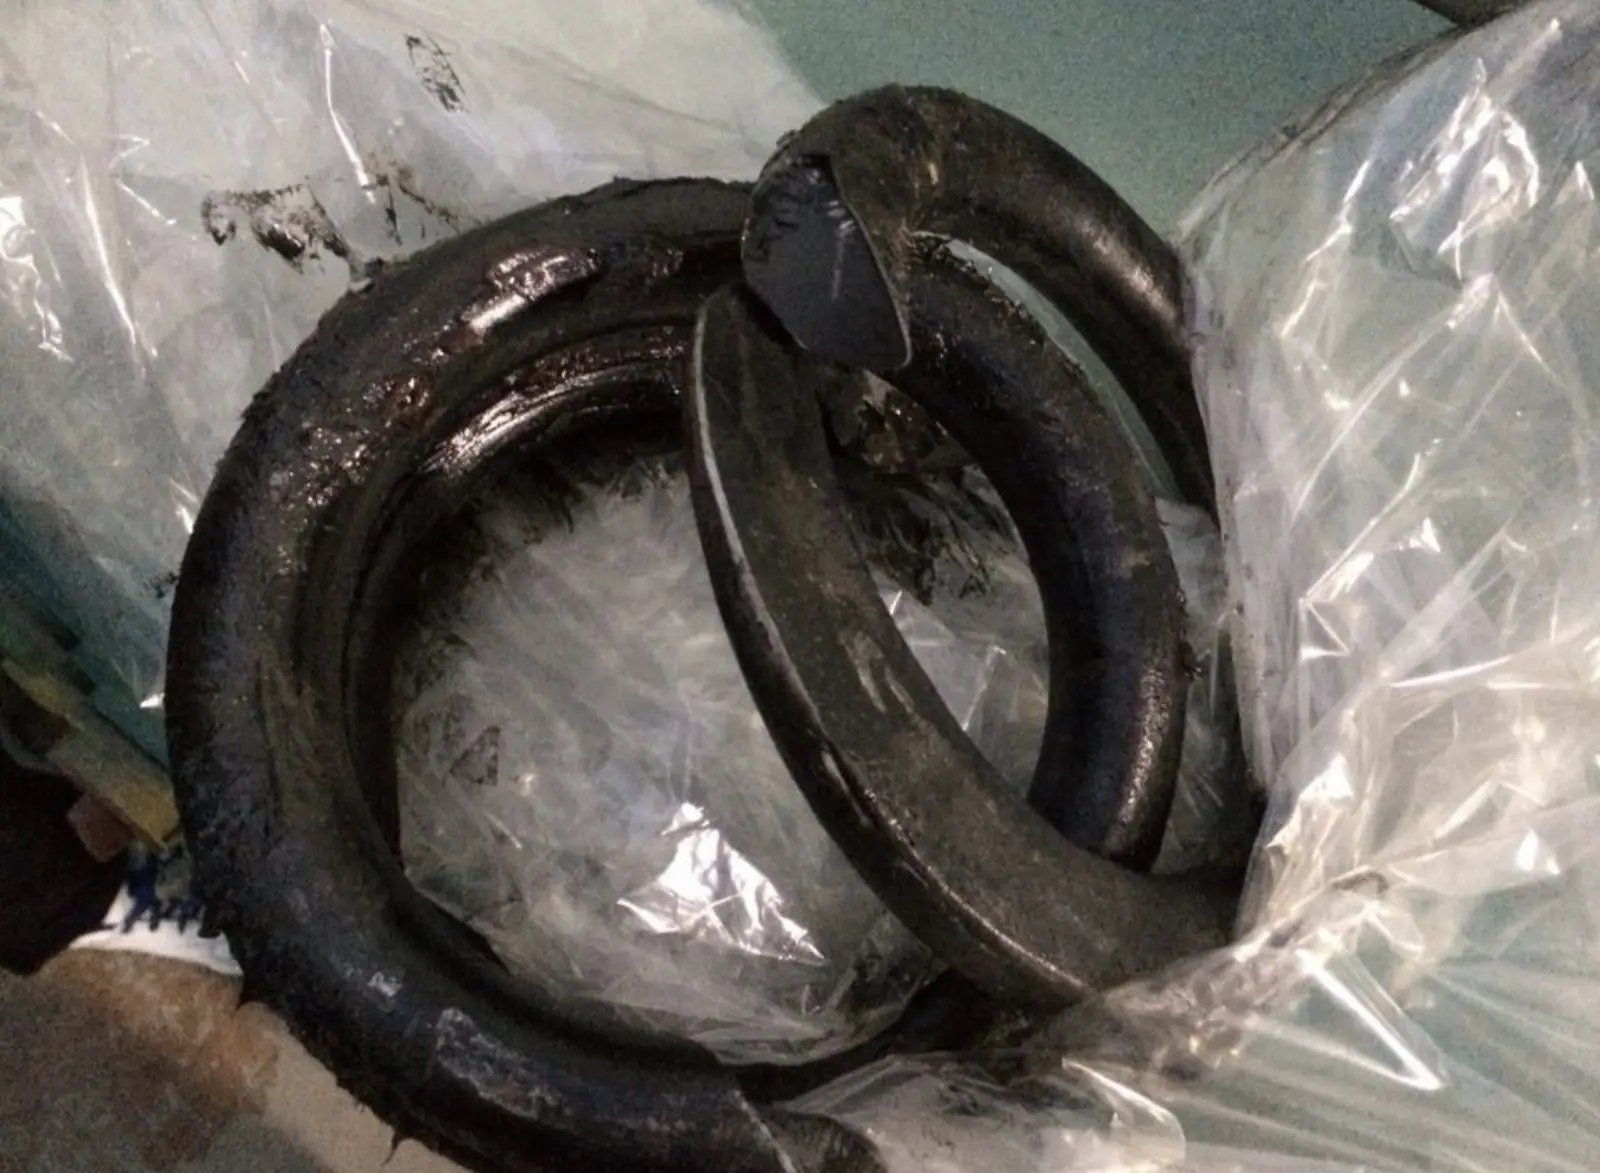
早期断裂、塌陷、塑性变形的四类常见根因——表面缺陷与应力集中、热处理不当、材料问题、使用过载或偏载,以及看断口、查工况、验材料硬度、核设计应力的排查顺序,面向大线径压缩弹簧。
阅读全文 →
技术分享
涵盖弹簧设计、选型、工艺、检测和使用维护等方面,帮助工程师和采购人员更好地了解弹簧技术。
早期断裂、塌陷、塑性变形的四类常见根因——表面缺陷与应力集中、热处理不当、材料问题、使用过载或偏载,以及看断口、查工况、验材料硬度、核设计应力的排查顺序,面向大线径压缩弹簧。
阅读全文 →
IATF 16949 对弹簧供应商意味着建立预防缺陷、全程可追溯、持续改进的过程控制能力,APQP、PPAP、FMEA、SPC、MSA 五大工具如何在大线径压缩弹簧上落地。
阅读全文 →
材质单要包含材料牌号与执行标准、炉批号、化学成分、力学性能与尺寸规格,验收时与图纸、入厂检验和热处理检测记录交叉核对;大线径压缩弹簧尤其看重炉批号追溯。
阅读全文 →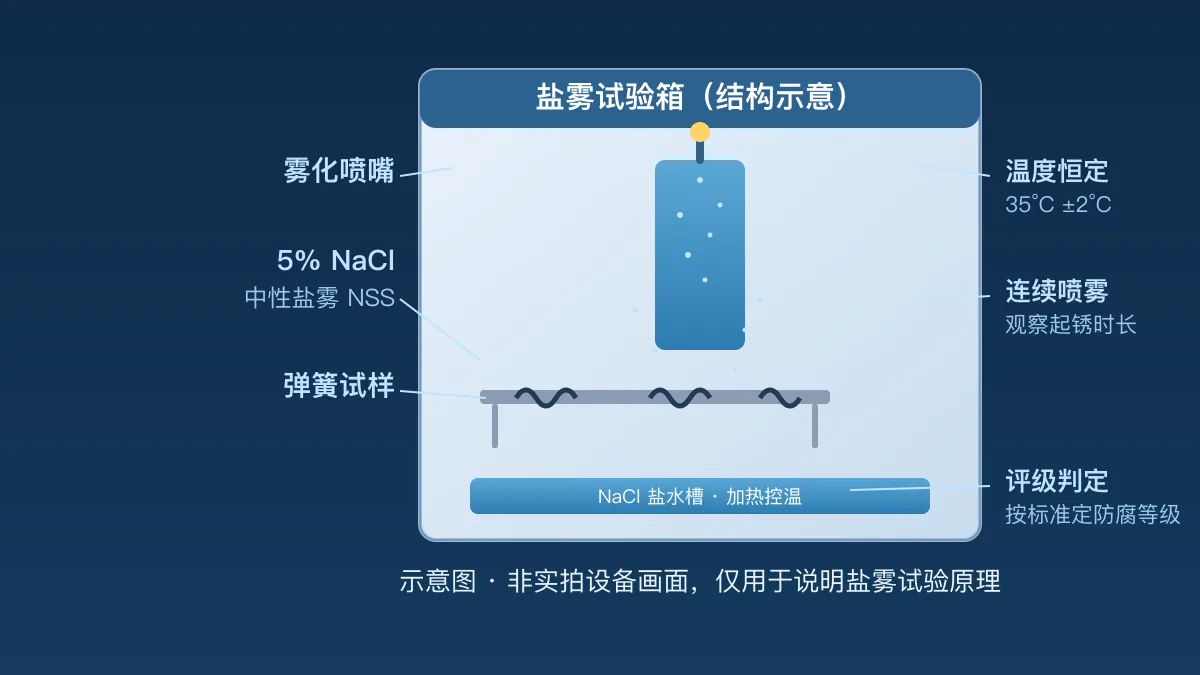
盐雾试验怎么测、NSS/AASS/CASS 三种盐雾的区别、防腐等级与耐盐雾时长由什么决定,以及大线径压缩弹簧防腐验收与氢脆风险一起看的要点。
阅读全文 →
刚度用测力机取两个高度的载荷差除以高度差、永久变形量压到规定高度后的高度损失、分档配组逐根测指定高度荷重后归入档位,三项测量方法与判定要点。
阅读全文 →
去应力退火如何消除卷制、喷丸等工序的残余应力,降低表面处理前的氢脆与开裂风险、稳定尺寸。
阅读全文 →
读懂指定高度荷重、刚度、自由高度、压并高度、永久变形、硬度与分档配组等关键指标,判断这批弹簧能不能用、要不要调整。
阅读全文 →
热卷弹簧加热温度与均匀性控制、趁热卷制成型的工艺要点,覆盖20–80mm大线径热卷弹簧,以及卷制后的热处理与磨口检测。
阅读全文 →共 40 篇
 13168576990扫码或搜索添加微信