发表日期:2026-10-27 | 分类:采购询价
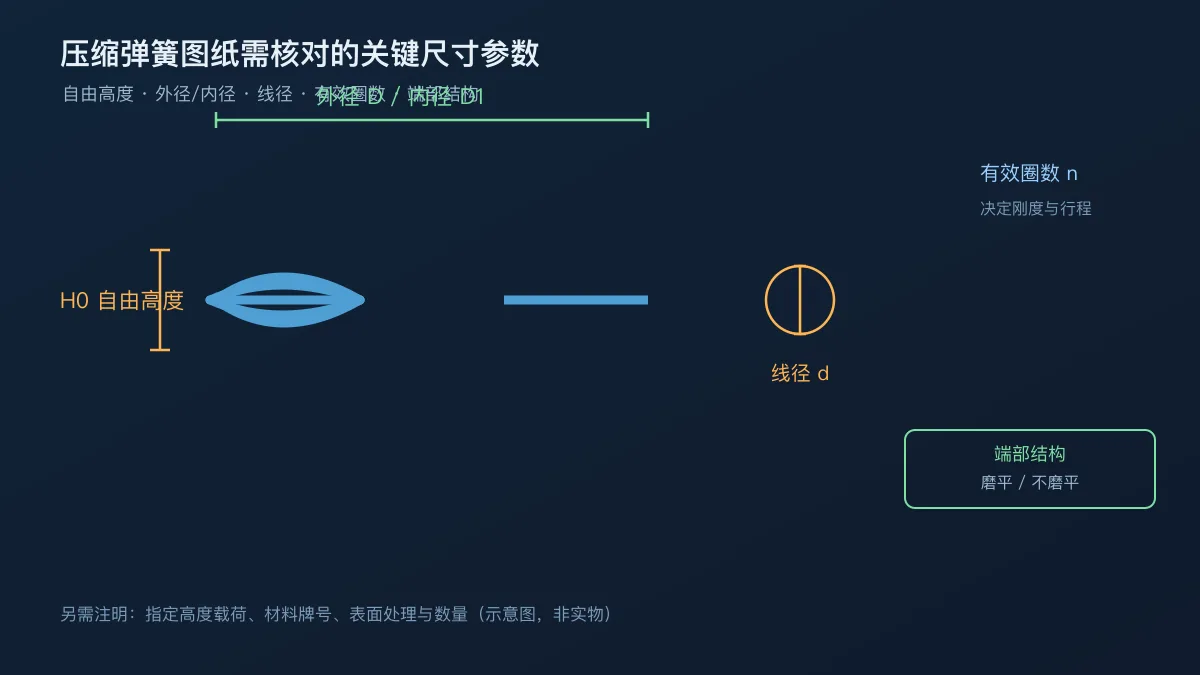
发图纸给弹簧厂前,重点核对十项信息:线径、外径(或内径/中径)、自由高度、工作高度与对应载荷(指定高度荷重)、有效圈数/总圈数、端部结构、材料牌号、表面处理、数量、以及是否需要检测与并说明热处理要求。参数越完整,报价越准确、样品越接近批量状态,也能避免反复沟通耽误工期。对大线径压缩弹簧来说,指定高度荷重是验收的核心指标,务必写明数值或区间。
旭龙弹簧全系列线径 0.1–80 mm,大线径压缩弹簧 5–80 mm,深圳、东莞主推 5–8 mm;冷卷覆盖 5–20 mm、热卷覆盖 20–80 mm,常用 60Si2Mn、55CrSi、51CrV4 等材料,可在发图后协助核对图纸并做可制造性评审。
一、尺寸参数:线径、外径与自由高度
先确认线径 d、外径 D(或内径、中径,三者知道其二即可)、自由高度 H0。这三个量直接决定弹簧的体积、刚度区间与能否安装进既有空间。外径受安装孔或套筒限制、内径受导向杆限制,务必留出制造公差与工作时的径向变形余量,避免压装后刮擦或卡滞。
二、工作高度与指定高度荷重
除了自由高度,还要写明工作高度(压缩到某个长度)及该高度对应的载荷。指定高度荷重比只测自由高度更能反映弹簧的实际出力,是验收时判断合不合格的关键;给出「工作高度 H1 时载荷应在 X–Y 之间」这样的区间,最便于生产和检验对照,也避免只按自由高度收货却达不到出力要求。
三、圈数与端部结构
有效圈数 n 决定刚度与行程,总圈数影响压并高度;端部结构(闭口磨平、闭口不磨、开口等)影响压并高度、支承贴合与载荷轴线。压缩弹簧通常建议磨平端面以改善受力均匀性与并联配组的一致性,若图纸未标注,应主动补上端圈形式与磨平要求。
四、材料、表面处理与热处理要求
材料牌号(60Si2Mn、55CrSi、51CrV4 等弹簧钢,或 304/316 不锈钢)决定强度、耐蚀与工艺路线;表面处理(镀锌、达克罗、电泳、发黑等)影响防腐与配合余量。大线径压缩弹簧通常需要淬火+回火或去应力,喷丸强化则看疲劳工况,这些都应在图纸或技术要求里写明,否则厂家只能按常规默认,成品可能与预期有偏差。
五、数量、检测与交付信息
写清首批与总量、是否要逐根测指定高度荷重与分档配组、是否需要材质单或检测报告、包装与到货要求。数量影响工艺与报价,检测项决定验收标准。交期统一按材料、工艺、数量与排产评审后确认,不承诺固定天数,也不承诺免费打样,样件以「配合验证」方式推进。
总之,图纸越完整,弹簧厂越能一次做对、报价越准。把「尺寸、指定高度荷重、端部、材料、表面处理、数量」这六类信息补全,就能省掉大量来回确认。旭龙工程团队可协助逐项核对图纸,欢迎微信发图沟通。
发图纸给弹簧厂,最少要有哪些参数?
至少要有线径、外径(或内径/中径)、自由高度、工作高度与对应载荷、端部结构、材料牌号、数量,以及是否需要检测。用于大线径压缩弹簧时,指定高度荷重尤其重要,建议一并给出数值区间。
自由高度和指定高度荷重都要写吗?
建议都写。自由高度决定尺寸范围,指定高度荷重决定压到某个工作高度时的实际出力,是检验弹簧性能的最关键指标;只有自由高度而没有指定高度荷重,验收时容易扯皮。
端部结构没写会有影响吗?
有影响。闭口磨平、闭口不磨、开口等端部结构会影响压并高度、载荷轴线与安装贴合度;不写明容易做错,建议在图纸上直接标注磨平与否及端圈匝数。
表面处理和热处理要求需要一起给吗?
需要。表面处理(镀锌、达克罗、电泳、发黑等)影响防腐与尺寸余量,热处理(淬火+回火、去应力)影响强度与抗永久变形,直接决定工艺路线和最终性能,建议随图纸一并说明。
深圳东莞定制大线径弹簧怎么发图纸?
把图纸或参数通过微信 13168576990 发给旭龙弹簧,工程团队会先做工艺与可制造性评审,再反馈报价与样品验证安排,交期按材料、工艺、数量与排产评审后确认。
要定制大线径压缩弹簧?
发图纸与用量,工程团队协助核对并评审
提供线径、外径、自由高度、指定高度荷重、材料与数量,旭龙工程团队协助核对图纸、做可制造性评审并配合样品验证。
 13168576990