
发表日期:2026-09-28 | 分类:工艺制造
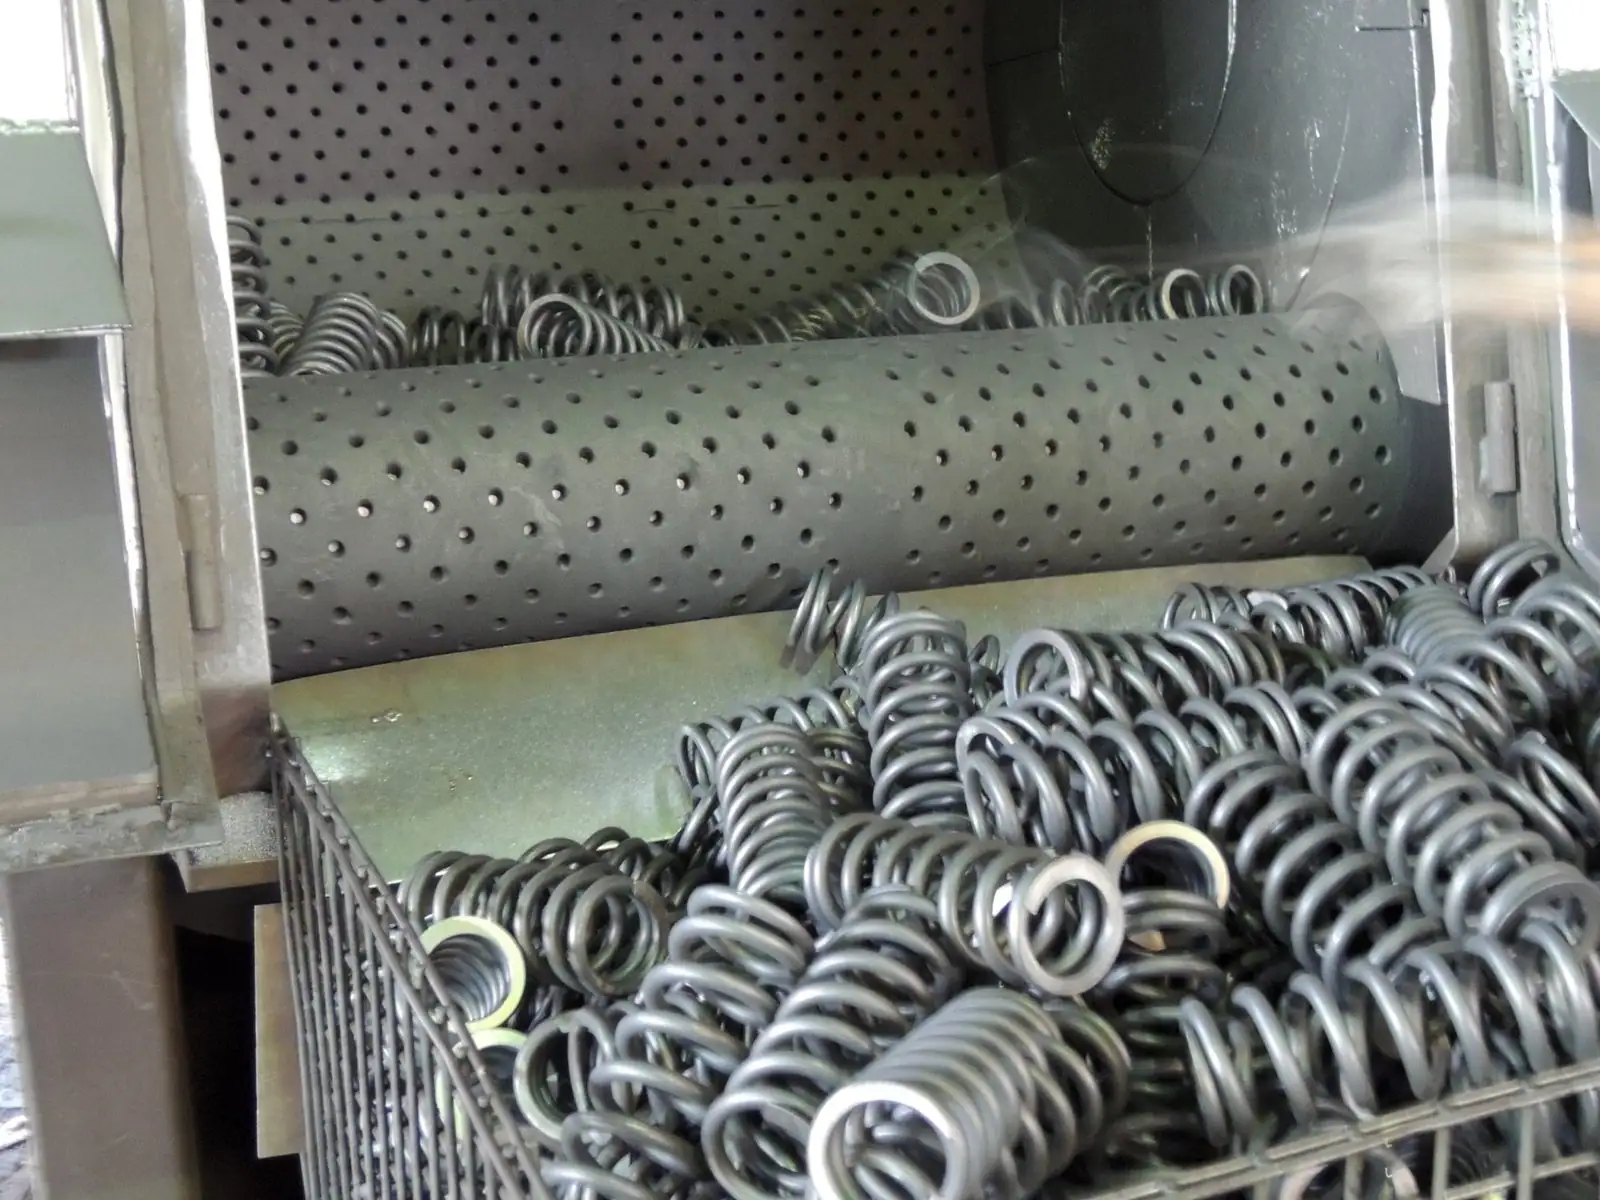
喷丸覆盖率衡量的是「喷得均不均匀、有没有全覆盖」,喷丸强度(阿尔门强度)衡量的是「丸粒打得有多强」;两者分别用示迹法目视/面积比对和阿尔门试片弧高来评定,共同决定喷丸强化的效果,需要通过控制丸粒、喷射参数并定期标定来保证质量。大线径压缩弹簧要重点保证应力集中部位的覆盖与一致,避免漏喷和过度喷丸。
旭龙弹簧全系列线径 0.1–80 mm,大线径压缩弹簧 5–80 mm,深圳、东莞主推 5–8 mm;具备喷丸强化能力,可在卷制、热处理、磨口之后对大线径弹簧做喷丸强化,提升疲劳寿命。
一、喷丸覆盖率:喷匀了没有
覆盖率(coverage)指被丸粒实际打击到的表面面积占受喷总面积的百分比。常用做法是在待喷面涂一层荧光示迹剂,喷丸后用放大镜或低倍显微镜观察剩余未被打掉的痕迹,配合标准图片对比,判断是否达到要求(常见目标如 98% 或按图纸要求)。对于疲劳敏感的大线径压缩弹簧,覆盖率不足意味着局部没形成残余压应力,恰恰是这些薄弱点最可能先开裂。
二、喷丸强度:打得有多强
喷丸强度通常用「阿尔门试片」(Almen strip,分 A、C、N 三种厚度)来表征。把试片的一侧紧贴一个标准支撑块做喷丸,喷完后试片因表层残余压应力而向一侧弯曲,测得的弧高(单位常用 mm 或 inch)即代表该工艺条件下的喷丸强度。丸粒越大、速度越高、喷射时间越长、覆盖率越充分,强度和弧高通常越高。测力机上也能从喷丸后弹簧的荷重-高度与疲劳表现间接印证强化效果。
三、强度不是越大越好
喷丸强度要与材料、线径和残余应力目标匹配。强度过低,表面未能形成足够的残余压应力,强化收益有限;强度过高,可能造成表面褶皱、微裂纹或应力过大,反而降低疲劳性能。对 60Si2Mn、55CrSi、51CrV4 等常用弹簧钢,应依据经验工艺规范与图纸要求确定合理区间,并通过试验验证。
四、如何控制与验收
控制喷丸质量主要抓几个环节:一是丸粒管控,选用合适的材质与尺寸并定期筛分、更换磨损或破碎的丸粒;二是参数稳定,固定喷射压力/流量、时间与喷嘴角度,保证覆盖率一致;三是定期用阿尔门试片标定强度,确认设备状态稳定;四是过程控制,做首件验证与过程抽检,记录覆盖率与强度数据。验收上,把覆盖率、强度与最终荷重、刚度、永久变形、疲劳寿命结合起来看,而不是只看某一个指标。
总之,喷丸的质量要用「覆盖率 + 强度」两个维度一起衡量:一个是喷匀、一个是打够,二者缺一不可。是否需要喷丸、取多大强度和覆盖率,应结合工况、材料与疲劳要求评审,交期则根据材料、工艺、数量与排产评审后确认。
喷丸覆盖率是什么?
覆盖率指被丸粒打击过的表面面积占受喷总面积的百分比,多用荧光示迹法或放大镜目视、结合对比标准来判断,是衡量喷丸是否喷匀、是否全覆盖的指标。
喷丸强度(阿尔门强度)是什么?
喷丸强度用标准阿尔门试片(A/C/N片)在喷丸后的弧高值表示,反映丸粒打击能量的强弱;强度取决于丸粒直径、速度、流量与覆盖率等工艺参数。
喷丸强度越大越好吗?
不是。强度要与材料、线径、残余应力目标匹配;过低达不到强化效果,过高可能造成表面损伤、应力过大或出现裂纹,需按工艺规范确定合理区间。
怎么控制喷丸质量?
通过控制丸粒(材质、尺寸、形状与磨损)、喷丸时间与喷射参数保证覆盖率,且定期用阿尔门试片标定强度,并做好首件验证与过程抽检。
大线径压缩弹簧喷丸要特别留意什么?
线径粗、强化需求高的弹簧重点保证应力集中部位(如磨口端、过渡区)的覆盖与一致性,避免漏喷和过度喷丸,后续结合疲劳与抗松弛需求验收。
需要喷丸强化方案?
发图纸与疲劳工况,工程团队评估强化参数
提供材料、线径与疲劳要求,工程团队协助评估是否需要喷丸、覆盖率与强度目标,以及相关制造与检测方案。
 13168576990