
发表日期:2026-11-09 | 分类:质量检测
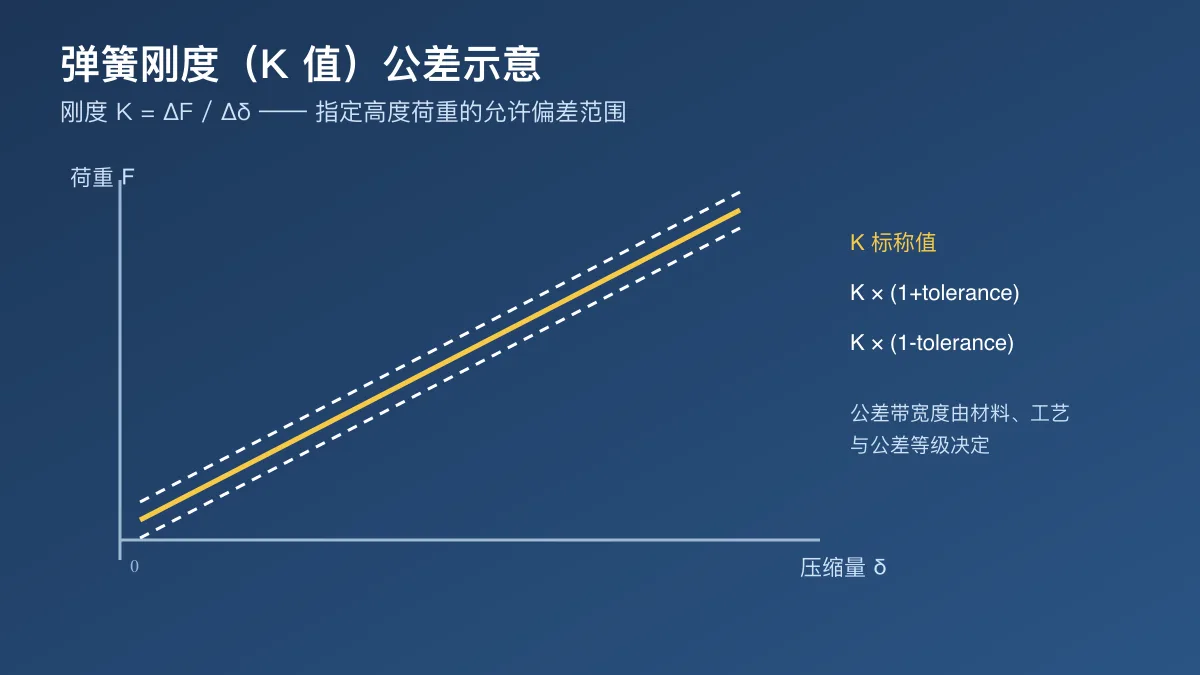
弹簧刚度(K 值)公差没有一刀切的固定值,行业里常用「指定高度荷重的允许偏差」或「刚度 K 值对称公差」来表达,常见区间为大约 ±5%~±10%,具体要按材料、线径、冷卷还是热卷、热处理与公差等级评审后确定。对大线径压缩弹簧(线径 5–80 mm,深圳、东莞主推 5–8 mm),线径越粗、自由高度越大,刚度离散度越高,公差带往往也需要适当放宽,或改用分档配组来保证同批次一致。
理解刚度公差,要先分清「刚度 K」和「指定高度荷重」两个量。刚度是载荷对压缩量变化的斜率,K=ΔF/Δδ;指定高度荷重是弹簧压到某个规定高度时的实测载荷。实际验收里,约束指定高度荷重(并给出高度值与允许偏差)往往比单独约束刚度更贴近装配工况、也更好测量,因此很多图纸直接用「指定高度荷重 ±N%」来控制。
一、刚度公差怎么表达
常见两种表达:一种是给刚度 K 值的对称公差,例如 K ±5%;另一种是给指定高度荷重的偏差范围,例如某高度处荷重 ±8%。两种都可行,关键是在图纸或技术协议里写清楚「在哪个高度测、偏差多少、状态(自由/受载)」,避免验收时口径不一。
二、影响刚度公差的主要因素
刚度由材料的剪切模量、线径、中径与有效圈数共同决定。线径与中径的制造偏差、有效圈数的计数差异、材料炉批号带来的力学性能波动,以及热处理(淬火+回火)后硬度与组织的均匀性,都会逐级累积成刚度离散。线径越粗、自由高度越大的弹簧,这些累积偏差越明显,因此大线径压缩弹簧的刚度公差通常比细线径更宽。
三、冷卷与热卷的公差差异
冷卷(5–20 mm)使用成品弹簧钢丝,材料一致性较好,刚度公差可以相对收窄;热卷(20–80 mm,通常线径大于 20 mm 采用)需要加热卷制后再热处理,尺寸与组织偏差更大,刚度公差一般要适当放宽。选择工艺时,除了刚度公差,还需结合材料、结构与工况评审确认。
四、用分档配组控制一致性
当单批产品刚度天然有离散、又要求装配一致时,常见做法是逐根测量指定高度荷重或刚度后分档,把性能接近的弹簧归入同一档位并配组交付。这样每个档位内的偏差更小,能在不追求逐根绝对一致的前提下满足使用要求,尤其适合重载、减振等多弹簧并用的场景。
五、如何测量与验收
在测力机上,取两个规定高度的载荷差除以对应高度差得到刚度,或直接读取规定高度的荷重并与标称值、允许偏差比对。验收时应固定测量状态(预压次数、加载速度、温度),并记录永久变形、硬度等相关指标,确保刚度数据可比、可追溯。交期根据材料、工艺、数量与排产评审后确认。
总之,刚度 K 值公差常用 ±5%~±10% 或指定高度荷重偏差来表达,实际区间由材料与工艺决定;大线径压缩弹簧离散更大,可适当放宽或用分档配组保证批次一致,验收时务必写清测量状态与偏差口径。
弹簧刚度公差一般控制在多少?
没有一刀切的固定值,常见做法是给指定高度荷重的允许偏差(如 ±5% 或按公差等级取 ±8%、±10%),或直接对刚度 K 值给对称公差;具体区间由材料、线径、冷卷/热卷工艺、热处理与公差等级评审后确定。
刚度和指定高度荷重公差是一回事吗?
不是。指定高度荷重是「压到某高度时的载荷」,公差直接约束该载荷;刚度是载荷对压缩量变化的斜率。通常用指定高度荷重偏差来控制,比单独约束刚度更贴近装配工况,也更好测量。
为什么大线径弹簧的刚度公差更难做紧?
线径越粗、自由高度越大,材料与热处理的累积偏差越大,刚度离散度也越大;热卷(20–80 mm)比冷卷控制难度更高。因此大线径弹簧常放宽公差或通过分档配组保证同批次一致。
怎么把一批弹簧的刚度拉到一致?
逐根测量指定高度荷重或刚度后,按档位把性能接近的弹簧分档配组,让每个档位内的荷重/刚度偏差更小,再配套装交付,从而在不逐根修正的前提下满足一致性要求。
询价时怎么说明刚度公差要求?
在图纸或清单里同时给出线径、外径/内径、自由高度、指定高度荷重(含高度值与允许偏差)或刚度 K 值公差,注明材料、表面处理与使用工况,参数越完整,公差设定与报价越准确。
对刚度公差有明确要求?
发图纸与公差要求,获取选材与工艺建议
提供线径、外径/内径、自由高度、指定高度荷重(或刚度 K 值)及允许偏差、材料与表面处理要求,工程团队协助评估公差设定与分档配组方案。
 13168576990