
发表日期:2026-11-21 | 分类:设计计算
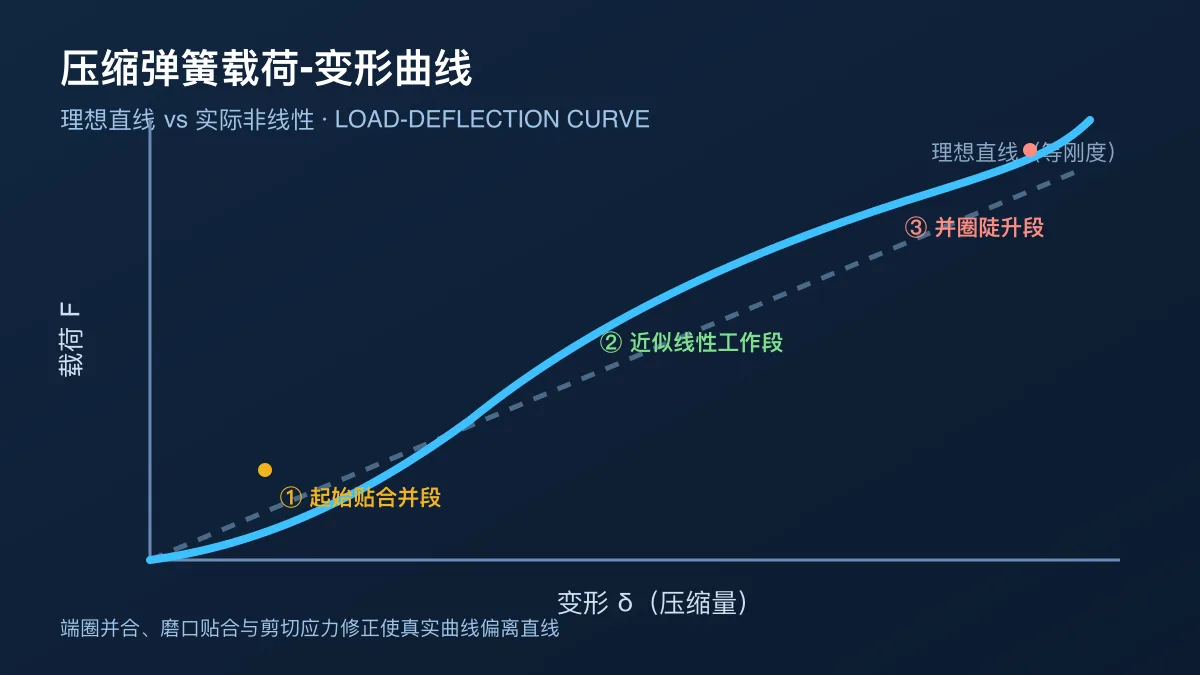
真实压缩弹簧的载荷-变形曲线,只在中间一段接近直线;两端都会明显偏离——起始段因端圈并合、磨口贴合而偏软,末段因圈与圈并紧而突然变硬。所谓「刚度 k」通常指的是中间这段近似线性的斜率,不是整条曲线处处相等。
读懂这段曲线,是正确取工作行程、定指定高度荷重、避开撞底的前提。对大线径压缩弹簧,曲线两端的非线性段占比往往更大,选型时尤其要把它放进考虑。
一、理想模型:F = k·δ
在理想假设下,压缩弹簧的载荷 F 与压缩量 δ 成正比,斜率就是刚度 k。一条直线意味着无论压多深,每压一毫米增加的力都一样。这是设计计算的起点,也是我们讨论非线性时对照的基准。
二、起始段为什么拐而缓
弹簧两端是并紧的支承圈(端圈),自由状态下并非完全贴合;经过磨平的端面与安装座之间,一开始也只是局部接触。刚受载时,先经历「端圈逐渐贴平、端面逐步贴合」的过程,这段消耗了不小的变形量却带不来同等载荷增长,于是曲线起始段显得拐而缓。端部结构(闭口磨平、闭口不磨、开口等)和磨口质量,直接决定这一段有多宽。
三、末段为什么突然变陡
当压缩量逼近压并高度,相邻线圈开始相互接触、贴合,还能继续自由变形的有效圈数变少,等效刚度骤增,载荷快速爬升。这条「并圈陡升段」已经不再是线性弹簧的行为,继续压下去就是撞底,会带来冲击与永久变形风险,必须靠预留安全行程避开。
四、中间工作段与剪切应力修正
避开两端之后,中间段近似线性,是我们真正使用的区间。即使在中间段,由于线圈曲率与直剪力分布不均,实际应力要乘一个与旋绕比 C(中径÷线径)有关的修正系数(Wahl 因子),这会让精确计算下的曲线与简单直线仍有细微偏差;线径越粗、C 越小时,这种修正越不能忽略。但对工程选型,把工作载荷落在中间线性段内即可,用两个高度点的指定高度荷重来锁定这段斜率。
总之,压缩弹簧的载荷-变形曲线并非真直线:起始端圈并合、磨口贴合让它开头偏软,末段并圈让它结尾变硬,只有中间近似线性。选型时把最小与最大工作载荷都放进线性段、指定高度荷重标在线性段两个点、并预留安全行程远离撞底,才能让「刚度」这个数字真正代表设备的实际工况。
压缩弹簧的载荷-变形曲线一定是直线吗?
理想情况下等刚度压缩弹簧的载荷与变形成正比、是一条直线;但真实曲线只在中间工作段近似直线,两端会明显弯曲:起始段因端圈贴合与磨口接触逐渐压紧而偏软,末段因圈与圈并紧而突然变硬。
为什么起始段斜率偏低?
弹簧两端的支承圈在自由状态下并不完全贴合,且磨平的端面与安装座也不是一上来就全平面接触。刚受载时先是局部点接触、端圈逐渐并合,这段变形大、载荷增长慢,所以曲线起始段显得拐而缓,不属于有效工作区间。
曲线末段为什么突然变陡?
当压缩量接近压并高度时,部分线圈开始相互接触贴合,还在自由变形的有效圈数变少,等效刚度急剧升高,载荷快速上升。这段已丧失线性,继续压缩就会撞底,属于要避免进入的危险区间。
选型时怎么利用这条曲线?
取中间近似线性的工作段作为有效行程,把最小工作载荷与最大工作载荷都放在线性段内,并把指定高度荷重标在线性段的两个高度点上。材料、端部结构、磨口质量与旋绕比都会影响两端非线性段的宽窄,面向深圳东莞大线径压缩弹簧定制可按图纸评审确认。
有行程与刚度匹配需求?
发图纸与工况参数,获取载荷-变形曲线评审支持
提供线径、外径、自由高度、工作行程与载荷要求,工程团队协助确认两端非线性段、线性工作段与指定高度荷重。
 13168576990