
发表日期:2026-10-06 | 分类:失效分析
弹簧早期失效,是指在设计寿命之前就出现的异常断裂、明显塌陷或塑性变形,其根因通常集中在「表面缺陷/应力集中、热处理不当、材料问题、使用过载或偏载」四类,多数是多重因素叠加的结果。排查要按「看断口 → 查工况 → 验材料与硬度 → 核设计应力」的顺序,先归类再定位到具体环节,而不是急于把责任归到某一道工序。
旭龙弹簧全系列线径 0.1–80 mm,大线径压缩弹簧 5–80 mm,深圳、东莞主推 5–8 mm;工厂同时具备热处理、喷丸、磨口与测力机(最大 50 吨)等检测能力,可对早期失效做从断口到性能的完整排查。
一、表面缺陷与应力集中(最常见的诱发因素)
弹簧材料表面或亚表面的折叠、裂纹、划伤、腐蚀坑、夹杂,都会形成应力集中点,成为疲劳裂纹的起裂源,让寿命大幅缩短。大线径压缩弹簧用较粗线材卷制,若原材料折叠或表面脱碳控制不好,风险更高。此类早期失效的断口通常能观察到明确的起裂区,位于表面或亚表面。
二、热处理不当
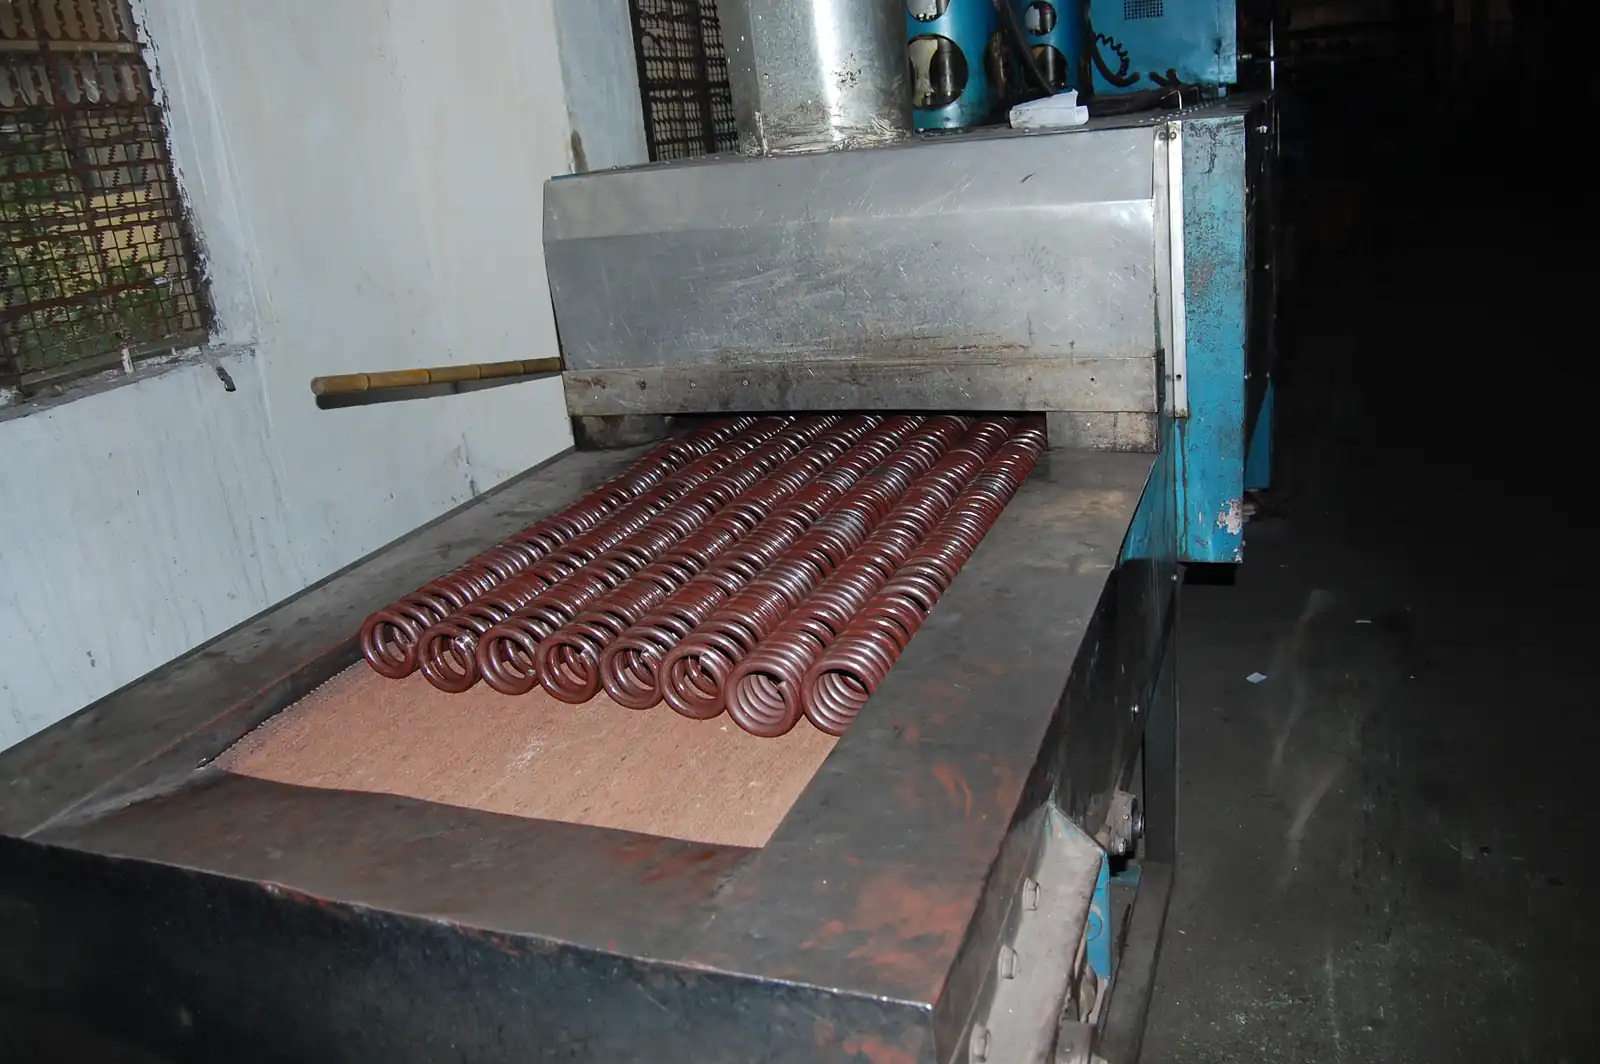
热处理是决定弹簧强度、韧性与抗松弛能力的关键。硬度偏高会导致脆性断裂,硬度偏低则表现为永久变形增大、塌陷或刚度下降;淬火加热温度、回火温度与保温时间控制不当,还会出现组织不均匀、脱碳或残余应力过大,进而诱发早期失效。
三、使用过载与偏载
实际载荷超过许用应力、冲击载荷、或安装不当导致弹簧偏斜、压并,都会使局部应力超限,造成早期失效。排查时要把「图纸工况」与「现场实际工况」对照,确认是否存在意外过载、导向不良、限位缺失或并圈运行等情况。
四、系统排查的顺序与要点
建议按以下顺序推进,避免漏项:先记录断口宏观形貌,判断是疲劳断裂、过载断裂还是其他形式;再还原真实载荷、安装方式与使用环境;随后复测线径、外径、自由高度、压并高度、硬度与化学成分,留存原始材料与断口样品;最后对照图纸校核应力水平、安全行程与压并高度。每一步用数据说话,才能定位根因。
总之,早期失效不是单一原因,而是设计、材料、工艺与使用共同作用的结果。旭龙工程团队可协助客户做断口分析与失效排查,从数据出发定位根因并给出改进建议;相关改进与交付安排需结合图纸与工况评审确认,交期则根据材料、工艺、数量与排产评审后确认。
什么是弹簧早期失效?
早期失效是指弹簧在远未达到设计寿命前就出现的异常失效,常见形式包括早期疲劳断裂、明显塌陷(高度下降)、塑性变形或端圈开裂,通常由设计、材料、热处理或使用工况等多重因素叠加引起。
弹簧早期失效最常见的原因是什么?
最常见的是表面缺陷或应力集中联合作用下的疲劳,其次为热处理不当(硬度偏高脆断、硬度偏低塌陷)、材料夹杂或表面损伤(折叠、裂纹、划伤、腐蚀坑)以及使用中的过载或偏载。
怎样排查弹簧早期失效的根因?
先按「一看断口、二查工况、三验材料与硬度、四核设计应力」的顺序排查:记录断口特征判断断裂类型,还原实际载荷与安装方式,复测线径、外径、硬度与化学成分,再对照图纸校核应力与压并高度。
大线径压缩弹簧早期失效有什么特殊性?
大线径压缩弹簧材料截面大,对原材料冶金质量、淬火+回火的均匀性以及喷丸覆盖率更敏感;热卷弹簧还要关注卷制温度与端部磨口质量,任何一环失控都可能转化为早期失效。
早期失效后还能补救吗?
已发生失效的批次应先停用排查根因,避免带病使用;针对根因可通过调整设计应力、改进热处理工艺、增加喷丸或优化表面处理后再验证,具体方案需结合工况与图纸评审确认。
遇到弹簧早期失效?
发断口照片与工况,工程团队协助排查
提供断口照片、实际载荷与安装方式,旭龙工程团队协助判断根因并给出改进建议。
 13168576990