发表日期:2026-10-28 | 分类:采购询价
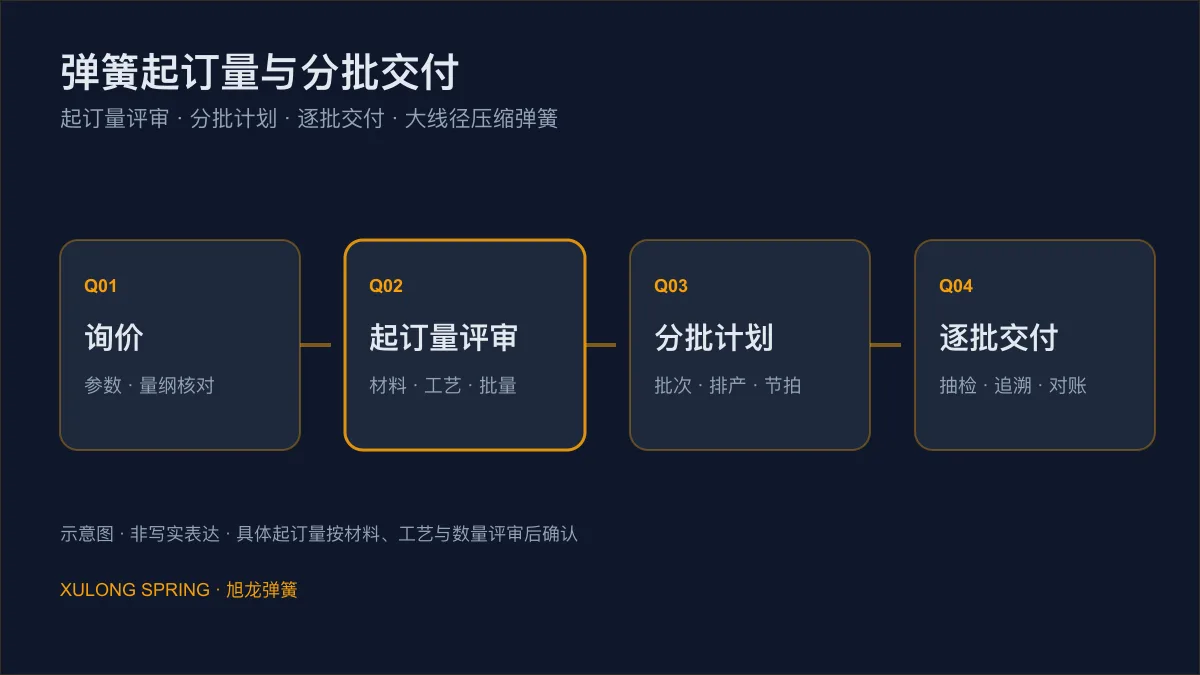
大线径压缩弹簧的起订量没有一刀切的固定数,而是按材料、工艺路线、设备排产与总数量评审后确认;分批交付则是在确认整套参数后,把总需求拆成若干批次逐批生产、逐批检测、逐批交付,以保证各批荷重与尺寸稳定一致。起订量主要受「单个规格的固定工序投入」影响,分批交付的核心是「每批都按同一套图纸与工艺参数做,并逐批检测、保留追溯记录」,这两点想清楚,报价与排产都会顺畅很多。
旭龙弹簧全系列线径 0.1–80 mm,大线径压缩弹簧 5–80 mm,深圳、东莞主推 5–8 mm;冷卷覆盖 5–20 mm、热卷覆盖 20–80 mm,常用 60Si2Mn、55CrSi、51CrV4 等材料,可配合工程评审确定起订量与分批交付方案。
起订量为什么没有固定数字
弹簧是「单规格定制件」,起订量不是厂商随意定的,而是由这个规格要花的固定工序投入决定的:材料是否要整批投放、线径超过 20 mm 是否走热卷(要集中加热、趁热卷制)、要不要淬火回火与喷丸强化、要不要磨端面、要不要逐根测指定高度荷重与刚度。这些工序大多是「开一次就要摊成本」的,批量太小就摊不薄,因此评审出来的起订量会随规格不同而不同。
分批交付怎么定,为什么要分批
总需求较大或客户场地有限时,会按「批次」分批交付。分批前先锁定整套参数并做样品验证,再按单批数量拆成若干批生产。每批都按同一工艺参数做,并对指定高度荷重、刚度、尺寸做逐批检测与分档配组;材料尽量维持同一炉批号,跨批时保留材质单与检测记录,这样能保证「第一批和最后一批」性能一致,不会出现批次间荷重漂移。
影响起订量与分批节奏的三个因素
一是工艺路线:热卷弹簧集中加热、冷卷直接卷制,两者批量门槛不同;二是检测要求:是否每根都要上测力机做指定高度荷重与分档配组,会显著影响单批工作量;三是材料可得性:常用牌号与非常用牌号的备料周期不一样。把「预估年用量 + 期望交付节奏 + 检测要求」提前讲清,评审就能给出更贴合实际的起订量与分批方案。
总之,起订量与分批交付不是「报个数」那么简单,本质是把一个定制规格的固定工序投入和批次一致性要求算清楚。交期统一按材料、工艺、数量与排产评审后确认,不承诺固定天数;样品以「配合验证」方式推进,不承诺免费打样。
大线径压缩弹簧有没有固定的最小起订量?
没有一刀切的固定数。起订量要综合材料能否整批投放、冷卷还是热卷、是否需热处理与喷丸、磨口与检测工作量等,由工程与排产评审后确认,参数越完整、规格越常规,评审越容易给出合理区间。
为什么有些弹簧起订量会偏高?
主要看单个规格的固定投入:热卷需集中加热、热处理一炉一炉过,磨口与测力逐根做,批量太小会摊不薄这些固定工序成本,因此起订量也会相应上浮。
分批交付时如何保证各批一致?
每批都按同一套图纸与工艺参数生产,并对指定高度荷重、刚度、尺寸做逐批检测与分档配组;材料尽量取自同一炉批号,跨批时保留材质单与检测记录,保证批次间稳定复现。
交期能不能承诺固定的分批时间?
不承诺固定天数。每次交付的交期统一按材料、工艺、数量与排产评审后确认,分批节奏与总数量、单批数量和产线排程直接相关。
深圳东莞定制大线径弹簧怎么谈起订量和分批?
把图纸或参数通过微信 13168576990 发给旭龙弹簧,说明预估年用量与期望交付节奏,工程团队先做评审再给出起订量与分批方案,全过程可追溯。
要定制大线径压缩弹簧?
发预估用量与图纸,工程团队评审起订量与分批方案
提供线径、外径、自由高度、指定高度荷重、材料与预估年用量、期望交付节奏,旭龙工程团队协助评审起订量与分批交付安排。
 13168576990