
发表日期:2026-10-01 | 分类:工艺制造
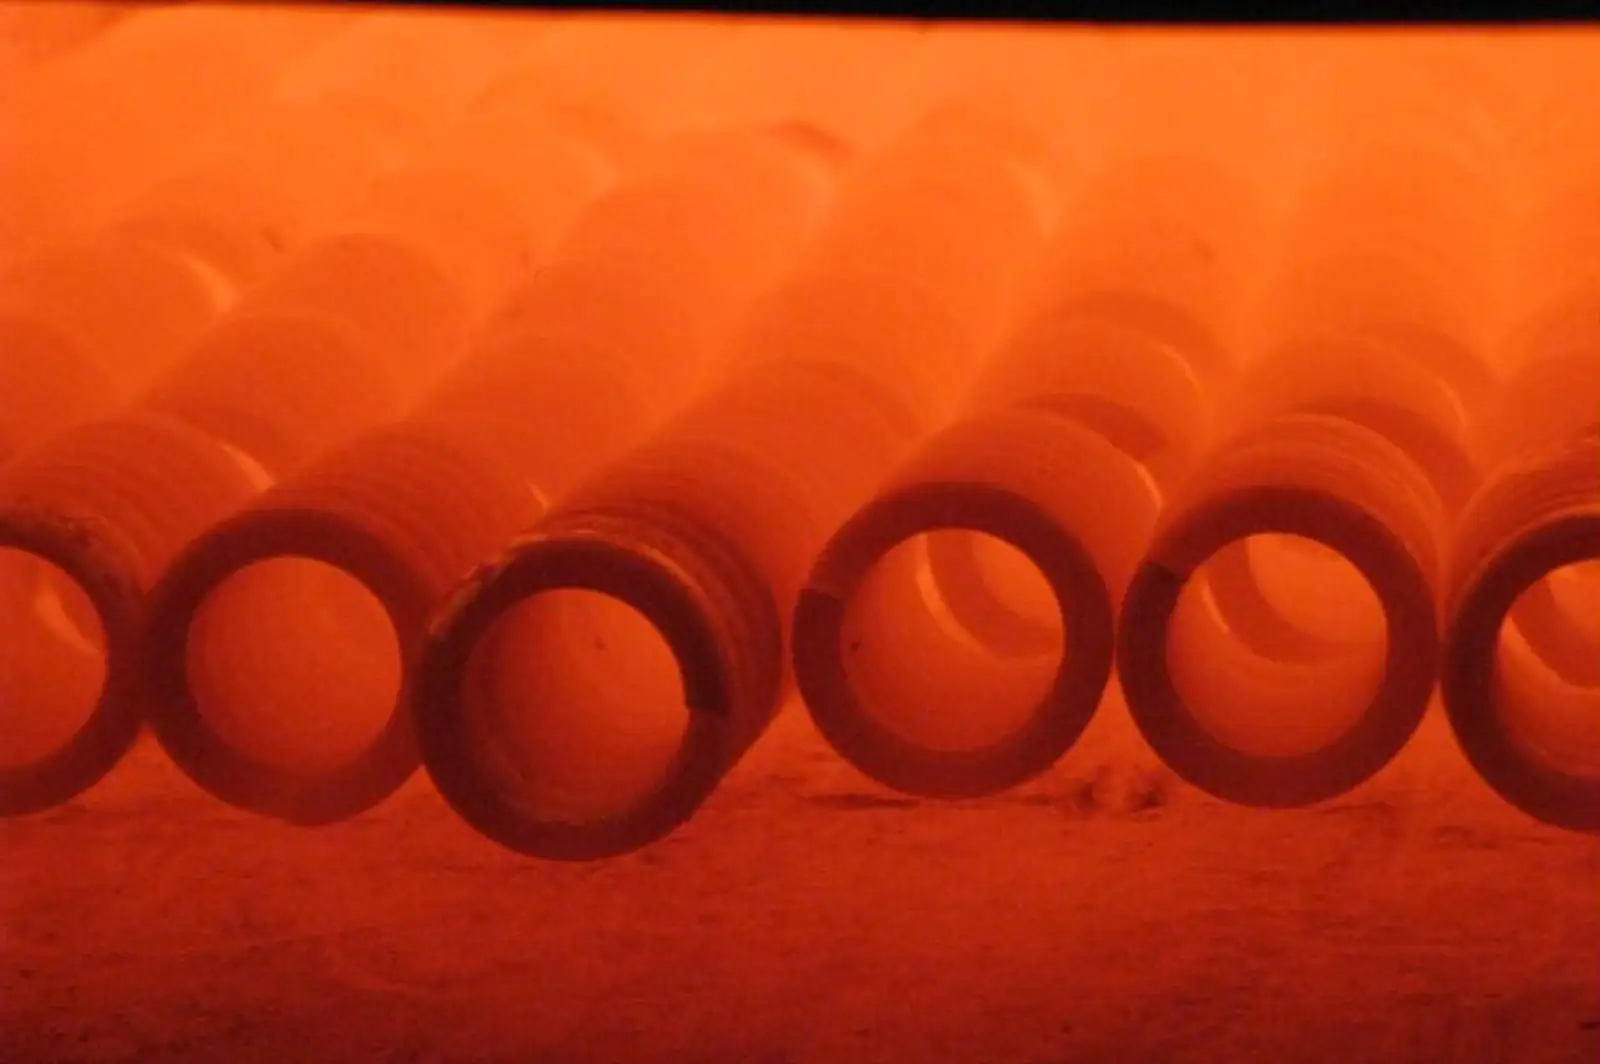
弹簧在卷制、校直、喷丸、端部成型后,内部会留下较大的残余应力,如果直接进入酸洗、电镀、磷化、发黑、达克罗等表面处理,容易在酸洗时吸氢造成氢脆,也更容易出现开裂和尺寸回弹。所以在表面处理前必须做一次去应力退火(也常叫去应力回火),在较低温度下消除残余应力、稳定尺寸,为后续表面处理打好底子。
去应力退火的原理并不复杂:把弹簧加热到低于再结晶温度(通常远低于淬火温度)并保温一定时间,让内部晶格畸变和残余应力通过微观松弛得以释放,再缓慢冷却。它不追求改变组织和硬度,只针对「应力」本身,因此只要温度与保温时间控制得当,弹簧的硬度、屈服强度和弹性极限基本不受影响。
一、残余应力从哪来
冷卷时钢丝发生塑性弯曲,表层和心部受力不一致,卷完后应力并不均匀;后续的校直、磨平端面、喷丸强化又会叠加新的应力。对大线径压缩弹簧,线径越粗、卷制力度越大,残余应力往往越明显,如果不预先消除,表面处理时问题会被放大。
二、为什么表面处理前尤其要先处理
一是氢脆风险:电镀、酸洗等工序会产生氢,氢会向高应力区扩散并在晶界或缺陷处聚集,让弹簧在远低于正常载荷下脆断。先消除残余应力,就少了一大块「氢脆温床」。二是稳定尺寸:残余应力会随时间慢慢释放导致尺寸漂移,表面处理前去应力能让镀前的几何尺寸稳定下来。三是减少回弹与开裂:应力与后续处理叠加容易超过材料局部承受上限。
三、去应力对性能的影响
正规的去应力退火不改变材料组织与硬度,因此能保留弹簧的强度、弹性极限和抗松弛能力;同时通过消除内应力,还能在一定程度上改善尺寸稳定性和抗疲劳倾向。前提是温度选择正确、保温时间合适,避免温度过高导致硬度下降或脱碳。
四、大线径压缩弹簧的工序位置
以冷卷大线径压缩弹簧为例,典型顺序是:卷制→(淬火回火或直接使用油淬线)→端部打磨→喷丸→去应力退火→表面处理→检验。采用油淬火回火钢丝卷制的弹簧,制造路线里通常只需在卷制后做去应力处理,而不用再做整体淬火回火。去应力放在表面处理之前,是衔接「结构成型」与「表面防护」的关键一环。
总之,表面处理前的去应力退火不是可有可无,它是降低氢脆风险、稳定尺寸、保证镀层和弹簧寿命的基础工序。是否需要去应力、用什么温度和时间,取决于材料、线径、卷制方式与后续表面处理工艺,具体方案与交期根据材料、工艺、数量与排产评审后确认。
什么是去应力退火(回火)?
去应力退火是把弹簧在低于再结晶温度下加热并保温、再缓慢冷却,主要目的是消除卷制、校直、喷丸等工序留下的残余应力,而不是改变硬度和组织。
表面处理前为什么一定要先去应力?
弹簧卷制后存在较大残余应力,直接酸洗、电镀等表面处理会加重局部应力集中,还容易在酸洗时吸氢导致氢脆,去应力后能显著降低开裂、变形与氢脆风险。
去应力会改变弹簧硬度吗?
只要温度选择合适并控制好保温时间,去应力基本不改变材料硬度与力学性能,能保留弹簧的弹性极限和疲劳性能。
大线径压缩弹簧是否需要去应力?
需要。冷卷的大线径压缩弹簧在卷制、端部成型、喷丸后都会引入残余应力,表面处理前去应力退火是稳定尺寸和保证后续镀层质量的关键工序。
去应力和淬火回火是一回事吗?
不是。淬火+回火是把材料整体热处理到目标硬度;去应力退火是在较低温度消除残余应力,主要用于冷卷弹簧或油淬线卷制后,两者目的和温度区间都不同。
有表面处理或去应力工艺问题?
发材料与工况参数,获取工艺建议
提供材料、线径、载荷、表面处理类型与验收要求,工程团队协助评估去应力与表面处理方案。
 13168576990