
发表日期:2026-10-16 | 分类:选型指南
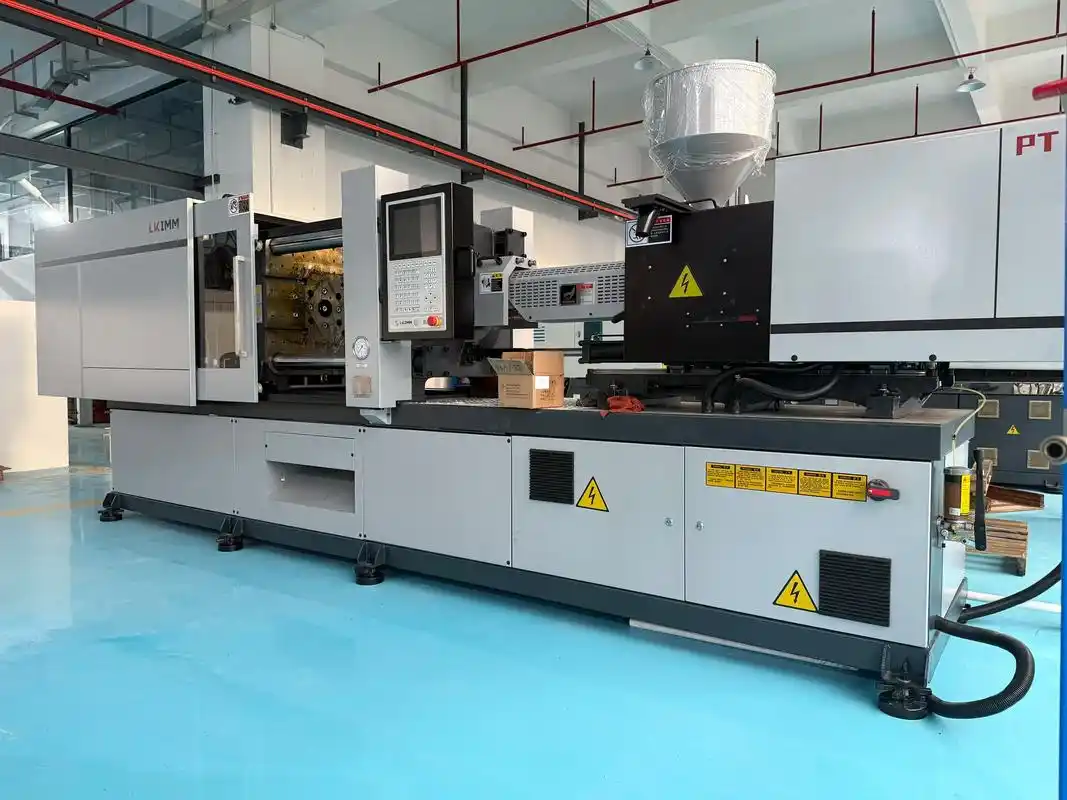
注塑机、冲床这类周期性冲击、往复动作的设备,弹簧选型的核心是先分清它在哪个位置、承担什么作用——是顶出复位、滑块抽芯复位,还是回程与压紧——再按「载荷 → 行程 → 刚度 → 线径/尺寸 → 疲劳寿命」的顺序逐项确定,而不是随便给一个外径和高度。
这类设备动作频繁、冲击明显,弹簧既要吃得下瞬时载荷,又要在高循环次数下不松、不断,因此对指定高度荷重、抗永久变形和疲劳寿命的要求比普通场合更高。下面按选型顺序说明每一项怎么判断。
一、先明确弹簧的用途与受力位置
注塑机/冲床上弹簧常见位置包括:顶出机构复位、滑块或抽芯的复位、流道板与辅助压紧,以及一些回程缓冲。不同位置的受力差异很大——复位簧主要承受压缩回弹,冲击簧可能伴随高频交变载荷。位置不同,选型的起点就不同:复位簧重点看复位力与行程,压紧/缓冲簧更看重刚度与吸能。
二、载荷与行程:决定刚度和尺寸的第一输入
先确定工作位置需要的力(指定高度荷重)和可用的压缩行程,再反推弹簧刚度。行程必须避开压并高度,留出安全行程,否则弹簧在高峰载荷下被压到底,会撞底冲击并快速永久变形。冲床类设备冲击大,更要把安全行程放在优先位置校核。
三、线径、外径与自由高度:尺寸的实现手段
刚度目标确定后,线径、外径(或中径)与有效圈数共同决定能不能达到该刚度。注塑机/冲床多用大线径压缩弹簧来获得足够的承载与抗冲击能力;旭龙弹簧大线径压缩弹簧覆盖线径5–80mm,全系列可做0.1–80mm,深圳东莞主推5–8mm。外径要适配安装腔与导向,自由高度则由装配空间与压缩行程共同决定。
四、材料与热处理:耐冲击与抗松弛的关键
常用材料如60Si2Mn、55CrSi、51CrV4 等弹簧钢,按载荷、线径与使用温度选用。注塑模附近温度偏高时,要考虑材料的热松弛特性;冲床类强冲击场景则重视韧性与疲劳强度。热处理(淬火+回火)直接影响强度与抗永久变形能力,是重载弹簧不可省略的环节。
五、疲劳寿命与表面强化
高循环、强冲击位置的弹簧,疲劳寿命是硬指标。可通过校核工作应力幅、优化应力集中(如磨平端面、去尖角),并对指定位置采用喷丸强化来提升疲劳寿命。端部磨平能让载荷均匀,避免偏载早期失效。
最稳妥的做法,是把设备类型、弹簧所在位置、载荷行程、安装空间、工作温度与预计循环次数一起提供给工程团队,由工程评审材料、结构与制造工艺,再进入样品验证与批量生产。
注塑机弹簧主要用在哪几个位置?
常见于顶出机构复位、滑块/抽芯复位、流道板及辅助压紧等位置。不同位置对载荷、行程与疲劳寿命的要求不同,不能一概而论,需按受力工况分别选型。
注塑机/冲床弹簧选线径还是先选刚度?
先明确该位置的载荷与行程要求,再确定目标刚度(指定高度荷重);线径、外径与有效圈数是达到该刚度的手段。大线径按压弹簧线径覆盖5–80mm,可满足重载复位场景。
高温会场的弹簧怎么选?
注塑模附近温度较高时,需按工作温度选材并考虑热松弛;弹簧钢在高温下的承载会下降,宜结合使用温度、循环次数评审材料与热处理工艺。
冲床弹簧容易断怎么办?
先看是否超行程压断或偏载,再看疲劳寿命是否足够、表面有无缺陷与应力集中。通常需校核压并高度、安全行程与许用应力,并视情况采用喷丸强化提升疲劳寿命。
选型后的报价与交期怎么确认?
工程团队收到设备类型、载荷、行程、安装空间与预计循环次数后评审材料与工艺;具体交期与价格根据材料、工艺、数量与排产评审后确认。
有选型疑问?
发设备参数或图纸,获取工程评估
提供弹簧所在位置、载荷行程、安装空间与循环次数,工程团队协助确认方案。
 13168576990