
发表日期:2026-09-25 | 分类:材料选择
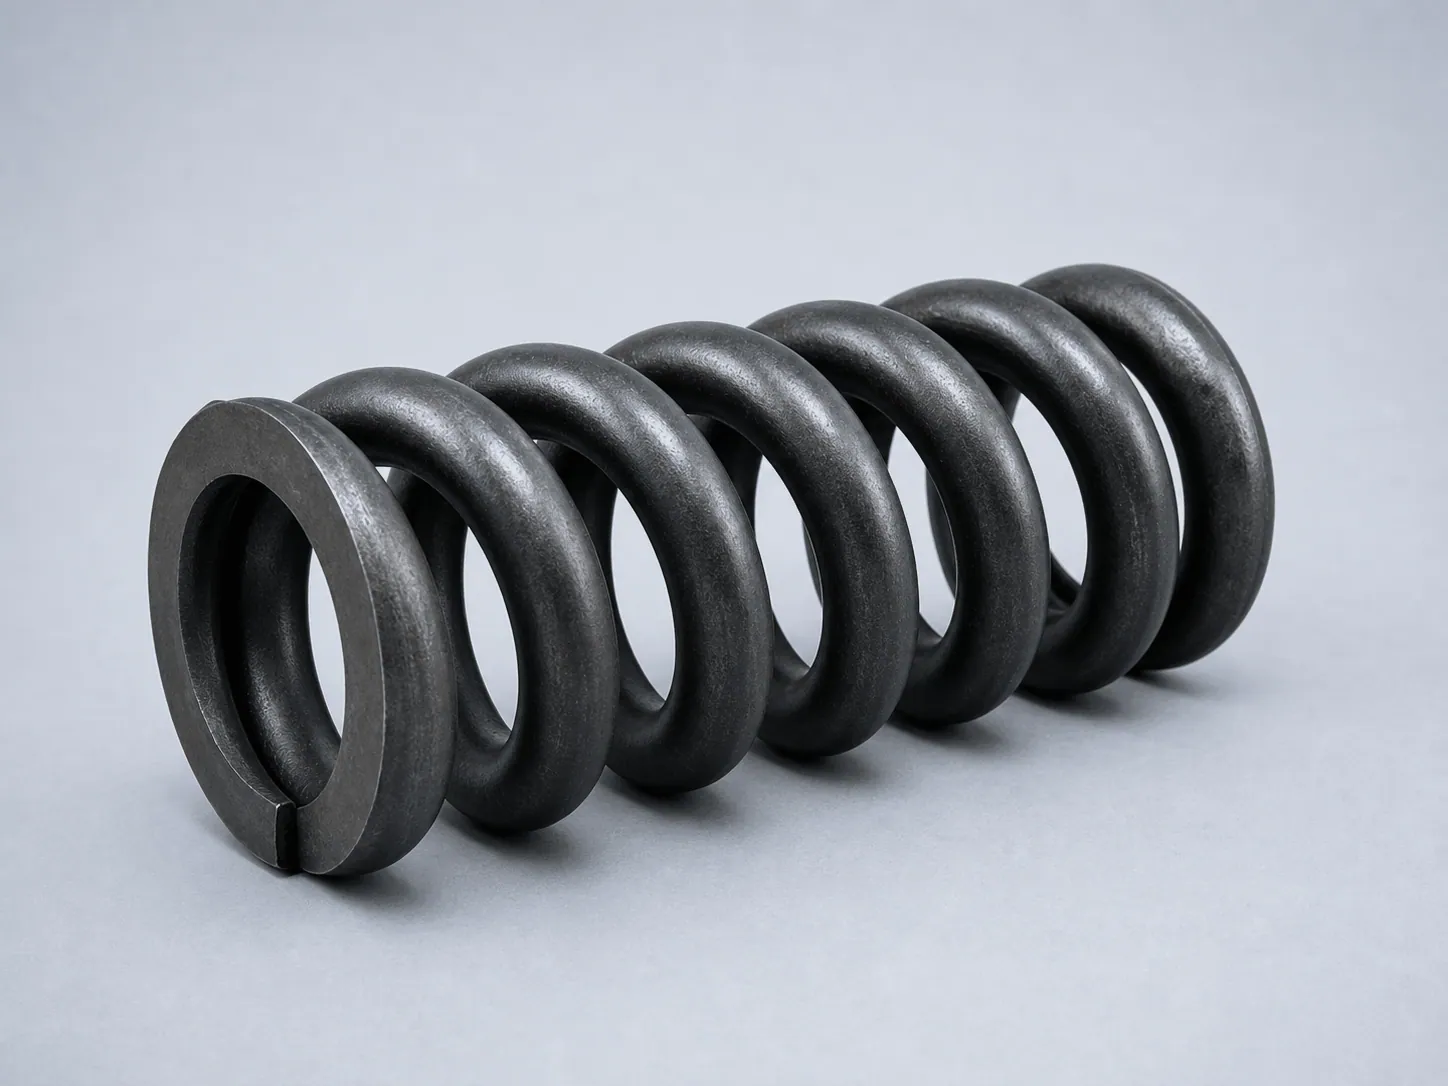
油淬火回火钢丝(俗称油淬线)和普通弹簧钢丝的核心区别,在于「热处理在哪个环节完成」:油淬线在钢丝出厂前就已经完成淬火+回火,卷成弹簧后通常只需去应力回火即可;普通弹簧钢丝(冷拉碳素或合金钢丝)出厂时没有做最终淬火,较大线径的弹簧成型后必须整体淬火+回火,才能获得足够的强度、韧性与疲劳寿命。
这说明两者的制造路线不同:油淬线走「钢丝先热处理 → 卷制 → 去应力」的路线,性能主要由钢丝决定;普通弹簧钢丝走「冷拉 → 卷制 → 整体淬火+回火」的路线,性能由弹簧成型后的热处理决定。对大线径压缩弹簧定制而言,选哪一种材料,要与工艺路线一起评估,而不是孤立比较钢丝牌号。
一、制造路线对比
油淬线在钢厂把盘条冷拉到目标线径后,先整体加热淬火再回火,得到强度与韧性匹配好的成品钢丝;弹簧厂卷制后只做温度较低的去应力回火,消除卷制残余应力。普通弹簧钢丝多为冷拉态(也可能经过中间热处理),卷成弹簧后,对线径较大、载荷较高的弹簧,需要整体淬火+回火才能达到目标硬度和弹性极限。
二、性能与疲劳差异
油淬线的优势在于性能一致性好、批次波动相对小:钢丝在钢厂连续热处理,温度与冷却条件更易控制,脱碳层和硬度均匀性更稳定;卷制后省去整体淬火工序,也减少了二次加热带来的脱碳、变形与开裂风险,疲劳寿命更有保障。普通弹簧钢丝则依赖弹簧厂的热处理工艺水平,若控温、冷却与去应力不到位,容易出现硬度不均、脱碳超标或永久变形问题。
三、适用线径与工艺路线
油淬线更适合中小线径的冷卷弹簧,材料常用 60Si2Mn、55CrSi、51CrV4 等合金钢种。旭龙弹簧冷卷工艺覆盖 5–20 mm,其中深圳、东莞主推的 5–8 mm 大线径压缩弹簧,恰处于冷卷和油淬线/冷拉钢丝都常用的区间;线径超过 20 mm 通常改走热卷路线,用热卷弹簧钢整体淬火+回火。因此选油淬线还是普通弹簧钢丝,最终取决于线径、载荷、寿命要求与卷制工艺。
四、怎么选材
建议把材料选择与工艺路线绑定一起评估:对要求性能稳定、批次一致、且适合冷卷的弹簧,可优先考虑油淬线;对较大线径或热卷弹簧,用热卷弹簧钢整体淬火+回火更合理。无论哪种,都应在验收时明确材料牌号、硬度区间、脱碳层与指定高度荷重、刚度、永久变形等检测项目。交期根据材料、工艺、数量与排产评审后确认。
总之,油淬线和普通弹簧钢丝的区别不在材料「好不好」,而在热处理时机和制造路线;选材时应与线径、卷制工艺、载荷和寿命要求一起综合评审。
油淬火回火钢丝和普通弹簧钢丝的本质区别是什么?
本质区别在于热处理时机:油淬火回火钢丝在出厂前就完成了淬火+回火,卷制成弹簧后通常只需去应力回火;普通弹簧钢丝(冷拉钢丝)出厂时未做最终淬火,较大线径的弹簧成型后需要整体淬火+回火才能获得足够强度。
油淬线卷成弹簧后还要不要再淬火?
一般不需要整体淬火。油淬线在钢丝环节已具备目标强度与韧性,卷制成型后做去应力回火即可,避免二次淬火带来的脱碳与变形风险。
油淬线和普通弹簧钢丝怎么选?
油淬线适合线径较小到中等、要求性能稳定与工艺简化的冷卷弹簧;较大线径或热卷路线通常用热卷弹簧钢整体淬火+回火。最终由线径、载荷、寿命与工艺路线评审确定。
油淬线有什么优势?
性能一致性好、批次波动相对小;卷制后省去整体淬火工序,能减少脱碳层与变形,疲劳与尺寸稳定性更有保障。
有材料选型问题?
发线径、载荷与工况,获取选材建议
提供线径、材料牌号、载荷、寿命与环境要求,工程团队协助评估油淬线与普通弹簧钢丝的取舍及热处理方案。
 13168576990