
发表日期:2026-10-11 | 分类:质量检测
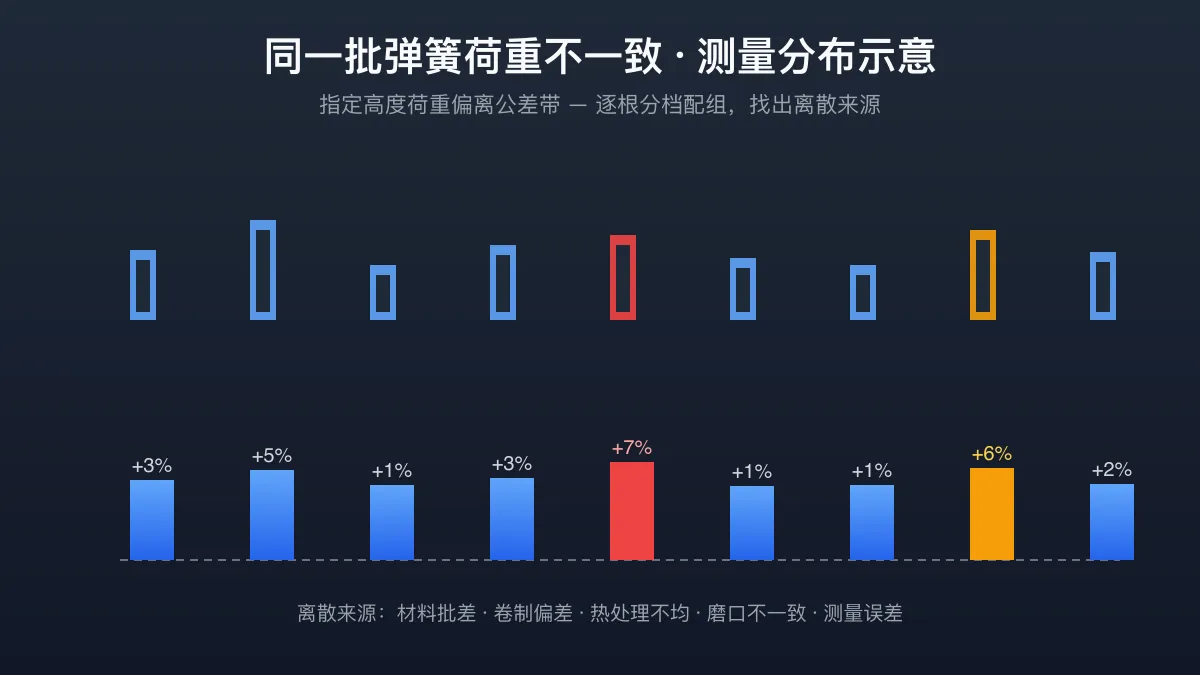
同一批弹簧指定高度荷重不一致,根源主要来自五个环节:材料批差、卷制尺寸偏差、热处理不均、磨口不一致,以及测量误差。排查时按「先查材料与硬度,再量尺寸与磨口,后复核测力机」的顺序逐项对比,就能定位离散来源,再用分档配组保证供货荷重一致。
旭龙弹簧全系列线径 0.1–80 mm,大线径压缩弹簧 5–80 mm,深圳、东莞主推 5–8 mm;配备测力机(最大 50 吨)与分档配组能力,可对指定高度荷重、刚度、永久变形逐根检测并按荷重分档,确保同批弹簧受力一致。
一、材料批差是最常见的根因
同一规格弹簧若混用了不同炉批号的钢丝,化学成分与力学性能会有细微差异,尤其在淬火+回火后,硬度与弹性极限的离散会直接反映到指定高度荷重上。常用 60Si2Mn、55CrSi、51CrV4 等材料时,也应尽量避免一单混用多个炉批号,无法避免时按炉批分批投产、分批追溯。
二、卷制尺寸与热处理偏差
中径、有效圈数、自由高度的微小偏差会改变刚度,进而影响同一压缩量下的荷重。热卷与冷卷的卷制精度、以及热处理炉温与保温时间的均匀性,都会带来批次内的性能离散。稳定卷制参数与热处理曲线,是压低荷重离散的关键。
三、磨口不平带来的偏载
压缩弹簧端面磨平不良会导致受压缩时一侧先贴合、产生偏载,使测得的指定高度荷重偏离真实值,也会造成同批弹簧数据离散。磨端面时要保证端面与轴线垂直、磨损均匀,减小偏载引入的测量偏差。
四、测量误差与分档配组
测力机标定、压缩定位、读数方式等测量环节同样会引入离散。先排除测量误差后,对真实荷重离散的弹簧按指定高度荷重逐根测、分档配组,把荷重接近的归入同一档供货,可有效保证使用端各受力点的一致。
总之,荷重不一致先判断是制造离散还是测量误差,再针对性纠正材料、卷制、热处理与磨口工艺,最终通过分档配组落地。旭龙工程团队可协助客户复核允差与配组方案;具体分档允差与交付需结合图纸与工况评审,交期根据材料、工艺、数量与排产评审后确认。
同一批弹簧荷重不一致最常见的原因是什么?
最常见的是材料批次差异和热处理不均匀。同一批弹簧若混用了不同炉批号的钢丝,或淬火回火时炉温、保温时间不均,都会导致硬度与弹性模量离散,进而使指定高度荷重出现明显波动。
荷重不一致一定是弹簧本身造成的吗?
不一定。卷制时中径、有效圈数、自由高度的偏差,磨口(磨端面)不平导致的偏载,以及测量时的定位、测力机标定或读数方式,都可能造成荷重离散,需要先区分是制造偏差还是测量误差。
荷重允差一般怎么控制?
通常按设计图样约定指定高度的荷重公差带,逐根在测力机上测量指定高度荷重,再按档位分档配组,把荷重接近的弹簧归入同一档供货,从而保证使用时各受力点荷重一致。
怎样系统排查荷重不一致的根因?
按「查材料炉批号 → 量自由高度与圈数 → 校硬度与回火 → 看磨口与偏载 → 复核测力机与测量方式」的顺序逐项对比数据,找出离散来源后针对性纠正工艺。
旭龙怎么保证大线径弹簧的荷重一致性?
旭龙配备最大 50 吨测力机与分档配组能力,对指定高度荷重、刚度、永久变形逐根检测并分档配组;具体允差与配组方式需结合图纸与工况评审确认,交期根据材料、工艺、数量与排产评审后确认。
同批弹簧荷重不一致?
发图纸与允差要求,工程团队协助复核
提供图纸、材料与指定高度荷重要求,旭龙工程团队协助复核离散根因、制定分档配组方案。
 13168576990