
发表日期:2026-10-10 | 分类:失效分析
弹簧异响与振动异常的根源主要有四类:线圈之间或弹簧与端座/导向件的碰撞摩擦、裂纹或断裂后的线圈刮擦、刚度变化或永久变形引起的载荷异常、以及弹簧与结构发生共振。排查按「先看裂纹,再量参数,后查安装与共振」的顺序逐项排除,绝大多数异响都能定位到具体环节。
旭龙弹簧全系列线径 0.1–80 mm,大线径压缩弹簧 5–80 mm,深圳、东莞主推 5–8 mm;配备测力机(最大 50 吨)与分档配组能力,可对异响、振动异常的弹簧做刚度、自由高度与荷重一致性复核。
一、先看有没有裂纹或断裂
弹簧一旦出现疲劳裂纹或断裂,压缩回弹时裂口两侧会相对位移、刮擦,发出金属摩擦或撞击声。检查时重点看内圈、端圈和应力集中部位,必要时用放大或磁粉检测辅助确认。有裂纹的弹簧应停用更换,不要带病运行。
二、量自由高度、刚度与永久变形
弹簧长期承载后若出现高度下降(永久变形)或刚度改变,工作特性会偏离设计,可能引发载荷不均与异响。用测力机复核指定高度荷重与刚度,用卡尺量自由高度,与出厂参数或图纸对照,判断是否超标、是否还能继续使用。
三、查端面贴合、偏载与导向
压缩弹簧端面磨平不良会导致偏载,受压时一侧先贴合、另一侧悬空,产生周期性碰撞异响;缺少导向杆或导套、底座松动、安装倾斜,也会让弹簧受偏载或侧向摆动。检查端面是否平整、导向是否有效、定位是否可靠。
四、查共振、阻尼与外部激励
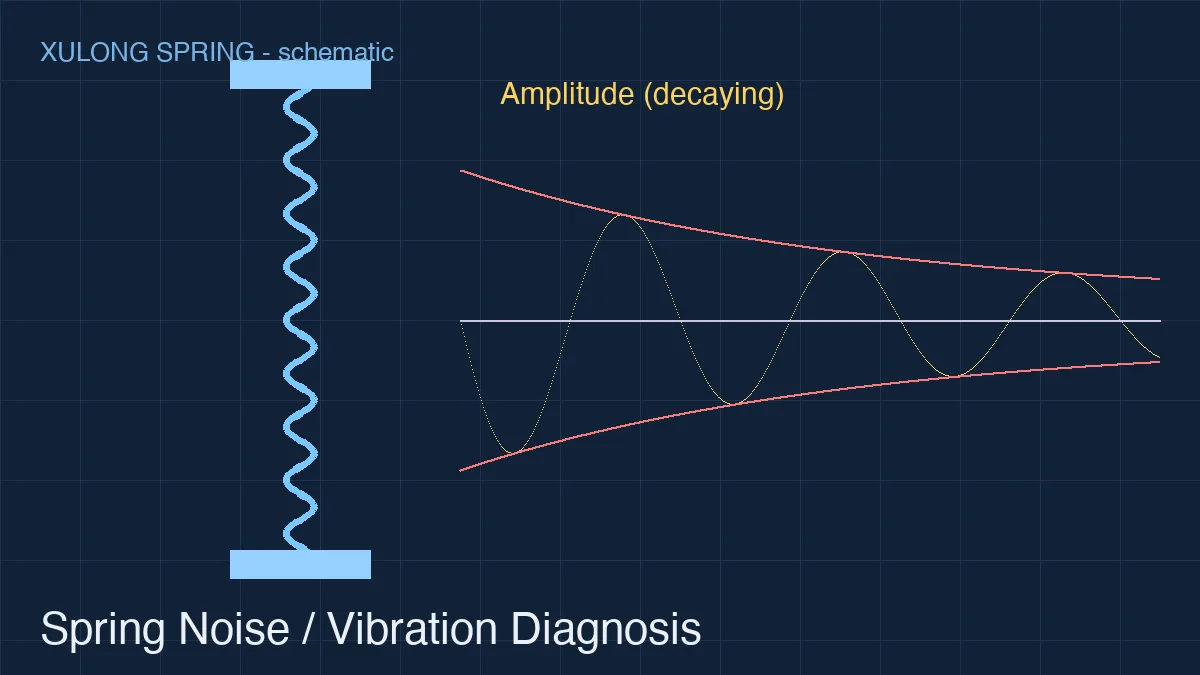
当设备运转频率接近弹簧-负载系统的固有频率时会发生共振,振动放大、异响明显。可改变转速或调整弹簧刚度,观察振动是否随之变化来做初步判断。减振场景下还要确认阻尼件是否失效。共振类异响应从系统层面调整刚度或阻尼,而非简单更换弹簧。
总之,异响和振动异常先判断是弹簧本身受损,还是安装、导向或共振等系统问题,再对症处理。旭龙工程团队可协助客户复核弹簧参数、做失效排查;具体改进方案与交付需结合图纸与工况评审,交期根据材料、工艺、数量与排产评审后确认。
弹簧异响最常见的原因是什么?
最常见的是线圈之间、弹簧与端座或导向件之间发生碰撞摩擦,其次是弹簧出现裂纹/断裂后线圈刮擦,以及弹簧与周边结构发生共振;压缩弹簧端面磨平不良导致的偏载也容易引发异响。
弹簧振动异常一定是弹簧本身坏了吗?
不一定。振动异常可能是弹簧本身刚度变化、永久变形或断裂,也可能是安装导向不良、阻尼失效、底座松动,或外部激励频率接近弹簧系统固有频率引起共振,需要先区分是弹簧问题还是系统问题。
怎样系统排查弹簧异响与振动?
按「看有无裂纹断裂 → 量自由高度与刚度 → 查端面贴合与偏载 → 查导向、定位与阻尼 → 查是否共振」顺序排查,逐项排除,用测力机、卡尺等实测数据说话。
大线径压缩弹簧异响排查有什么特殊性?
大线径压缩弹簧载荷大、冲击强,一旦端面磨平不良或导向缺失,偏载与并圈碰撞会更剧烈,异响更明显;还需关注热卷弹簧的端部磨口质量与分档配组的荷重一致性。
排查后怎么处理?
裂纹或断裂应停用更换;刚度下降或永久变形超标可复核设计应力、材料与热处理后重做;异响源于共振则调整刚度或增加阻尼;具体方案需结合图纸与工况评审确认。
遇到弹簧异响或振动异常?
发现场照片与工况,工程团队协助定位
提供现场照片、实际载荷与安装方式,旭龙工程团队协助判断是弹簧问题还是系统问题。
 13168576990